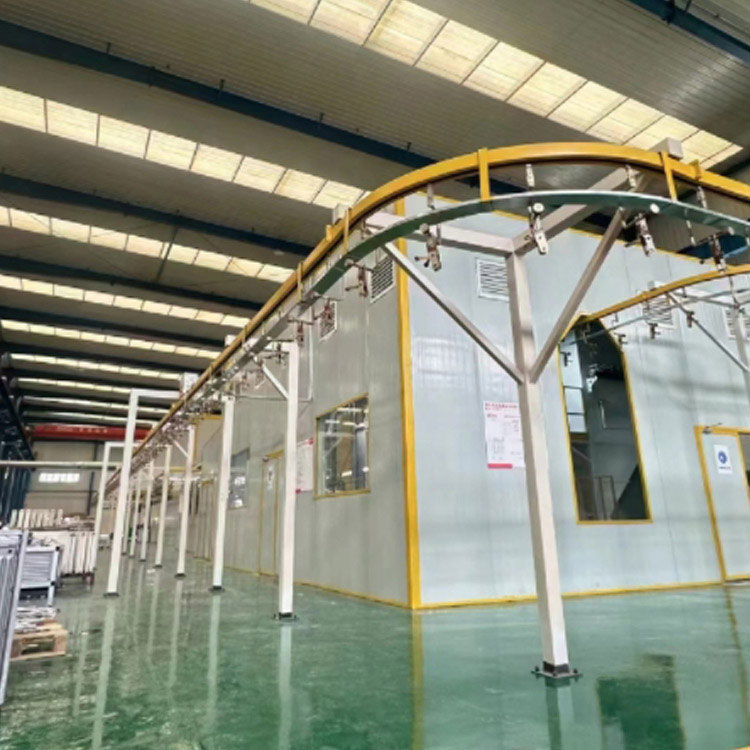
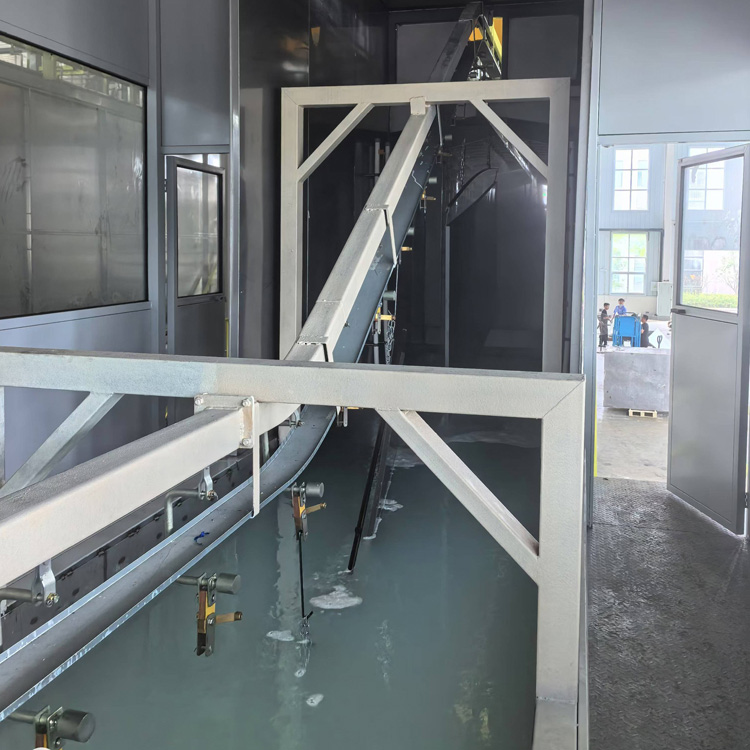
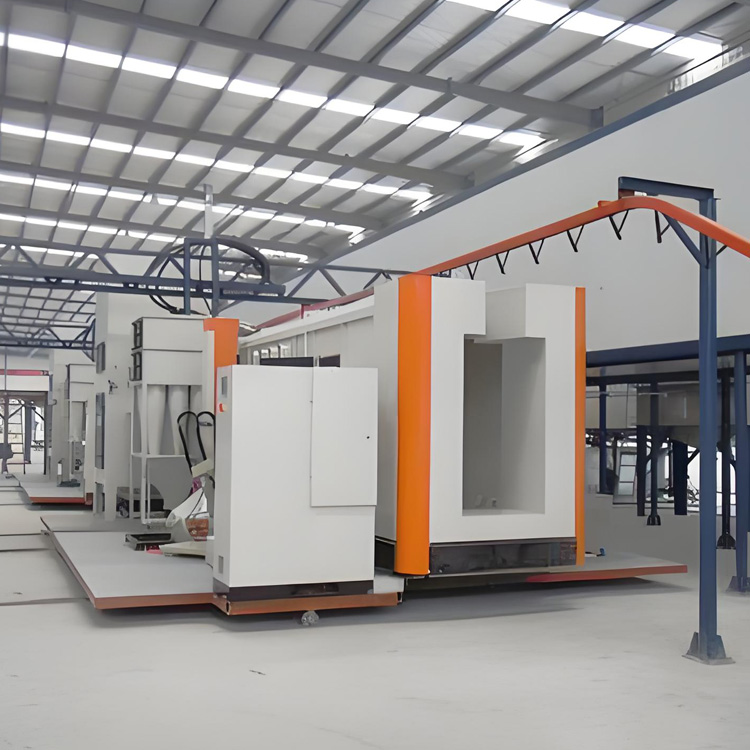
手動の粉体塗装作業では、塗装職人が部品を見て、ガンの狙いを定め、スプレーを始動します。自動ラインでは、部品がコンベア上を移動し、誰も各部品を監視することなく、適切なタイミングでガンを発射する必要があります。の清国インテリジェント自動粉体塗装ブースは、この種のコンベヤ生産用に構築されています。ブースがどのように部品を検出し、ガンを作動させ、ターゲットに外れた火薬を処理するかを理解すると、なぜ自動ラインが手動ステーションよりも高速かつ安定して実行できるのかがわかります。
パーツの入力と位置決め
部品はコンベヤーに乗って到着し、ブースの開口部を通って運ばれます。各部品がスプレーゾーンに入ると、ブースの入り口に取り付けられたセンサーがその存在と位置を検出します。これらのセンサーからの信号は、部品が範囲内にあることを制御システムに伝え、レシプロケーターのストロークの開始をトリガーします。この検出ステップがなければ、ガンは継続的にスプレーして粉末を無駄にするか、間違ったタイミングで発砲して部品を完全に見逃してしまいます。
部品の形状とセンサーの配置
使用されるセンサーの種類は、塗装される部品によって異なります。光電センサーは、一貫した形状と反射面を持つ部品に適しています。近接センサーは、部品の材質と形状が近距離で確実に検出できる場合に使用されます。センサーは、部品がガンに到達する前に部品の先端を検出するように配置されており、レシプロケータのストロークを開始して適切な瞬間にガンに通電するのに十分な時間が制御システムに与えられます。
コンベヤの速度とタイミング
コンベアの速度によって、各部品がスプレー ゾーンに滞在する時間が決まります。制御システムはこの速度を使用してガンをいつ開始および停止するかを計算します。コンベア速度が変化した場合は、それに合わせてタイミングを調整する必要があります。均一なコーティング厚さには、一貫したコンベア速度が不可欠です。 Qingguo Intelligent ブースでは、顧客のラインの特定のコンベア速度で動作するように制御システムを構成できます。
レシプロケータのストロークとガンの移動量
ブースの両側にはレシプロケータを取り付けるための開口部があります。レシプロケーターは制御されたストロークでガンを上下に動かし、部品が通過するときにその高さ全体をカバーします。ストロークの長さと速度は、部品の寸法と必要なコーティング範囲に基づいて設定されます。高い部品の場合、レシプロケータのストロークは長くなります。複雑な形状のパーツの場合、ストロークを調整して、より多くのカバーが必要な領域に焦点を当てることができます。
ガンのトリガーと火薬の排出
各ガンは粉末供給システムとコントロール パネルに接続されています。センサーが部品を検出すると、制御システムはスプレーを開始する信号をガンに送信します。粉体がガンから離れるときに静電気が粉体に加わり、接地された部分が荷電粒子を引き付けます。粉末の出力は、さまざまな部品サイズやコーティング要件に合わせて調整できます。制御システムは、部品が前にある場合にのみ銃が発砲するようにタイミングを管理します。
複数の銃と適用範囲
自動ブースでは、完全なカバーを確保するために両側に複数のガンを使用することがよくあります。ガンは部品の上部、側面、底部に到達するようにさまざまな角度で配置できます。制御システムはガンを調整し、ガンが過度に重なり合ったり、ギャップが生じたりすることなく連携して動作します。凹んだ領域や複雑な形状を持つ部品の場合、ガンの配置とトリガー順序をカスタマイズできます。
ブース上の画家の投稿
自動ガンでも完全に塗装するのが難しい形状のパーツもあります。深い凹み、突起の後ろの影になった領域、および内部の隅には、自動ガンだけでは十分な火薬が届かない可能性があります。 Qingguo Intelligent ブースには、オペレーターが手動の粉体ガンを持って立つペインター ポストを装備することができます。部品が完成するにつれて、塗装担当者は自動ガンが見逃した領域を修正することができます。
タッチアップが必要な場合
手動タッチアップの必要性は、部品の形状とコーティングの仕様によって異なります。シンプルで平らなパーツは修正が必要ない場合があります。複雑な形状の部品や厳しい被覆要件がある部品には、各ブースに塗装職人が必要になる場合があります。ペインター ポストは、オペレーターが部品をはっきりと見ることができ、自動ガンの邪魔にならずに注意が必要な領域に到達できるように配置されています。
自動作業と手動作業のバランスをとる
自動ブースの目標は手作業を減らすことですが、必ずしも手作業を完全に排除するわけではありません。多くの仕上げ作業では、自動スプレーと目的を絞った手動タッチアップを組み合わせることで最良の結果が得られます。自動ガンがコーティングの大部分を処理し、塗装職人が薄い部分や欠けた部分を修正します。このアプローチにより、仕上げ品質を維持しながらラインを迅速に動かし続けることができます。
サイクロン分離
ガンから出たすべての粉末が部品に着弾するわけではありません。かなりの部分がターゲットを外れ、オーバースプレーになります。ブースにはこのオーバースプレーを捕集するサイクロンセパレーターが装備されています。粉末を運ぶ空気はサイクロンの上部から入り、下向きに螺旋を描き、遠心力により重い粉末粒子がコーンの壁に付着して底に落ちます。浄化された空気はサイクロンの上部から出て、アフターフィルターグループを通過してから排出されます。
粉末の回収と再利用
サイクロンの底部に収集された粉末は、粉末インジェクターによって粉末供給システムに戻されます。インジェクターはベンチュリ原理を使用し、圧縮空気で動作して粉末をチューブを通してフィードホッパーに戻します。この回収粉末は新しい粉末と混合して再利用されます。回収システムは材料の無駄を減らし、廃棄しなければならない粉末の量を減らします。
フィルターグループと排気
サイクロン後の空気には、分離されなかった微細な粉末粒子がまだ含まれています。アフターフィルターグループは、空気が排出される前にこれらの残留粒子を捕集します。フィルターの目詰まりを防ぎ、ブース内の適切な空気の流れを維持するために、フィルターを定期的にメンテナンスする必要があります。ブースの負圧は、排気ファンによってブース、サイクロン、フィルターの順に空気を吸引することによって維持されます。
| アイテム | 仕様 |
|---|---|
| ブランド | 清国インテリジェント |
| 製品 | 自動粉体塗装ブース |
| 応用 | 搬送式自動粉体塗装ライン |
| ブースの空き状況 | レシプロケータ用の両側の開口部 |
| 手動ステーション | タッチアップ用のペインターポストも利用可能 |
| 回復システム | アフターフィルターグループ付きサイクロンセパレーター |
| パウダーリターン | 圧縮空気を使用したベンチュリ粉末インジェクター |
| キャビネットフレーム | 1.5 ~ 2 mm AISI 304 ステンレス鋼 |
| 組み立て | ボルト締め構造、移動のために取り外し可能 |
| 製造工程 | 設計、製作、試験、設置、メンテナンス |
ブースの寸法、レシプロケータの構成、または粉体塗装ラインのシステム設計サポートについては、Qingguo Intelligent にお問い合わせください。